
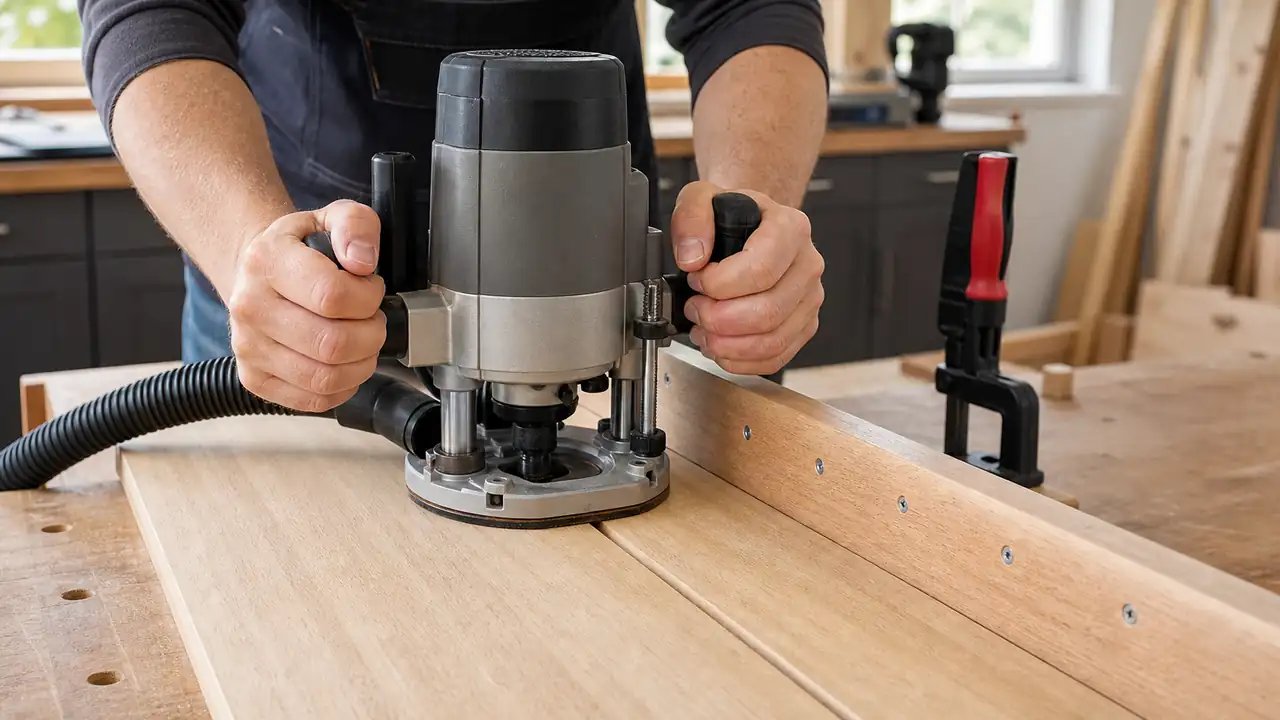
Eine Oberfräse arbeitet präzise, verzeiht aber wenig Vorbereitung. Der Fräser dreht mit hoher Geschwindigkeit, während die Maschine über das Werkstück geführt oder in die Fläche abgesenkt wird. Für ein sauberes Ergebnis müssen Fräser, Frästiefe, Werkstückauflage, Vorschubrichtung und Anschlag zusammenpassen. Besonders wichtig ist die Fräsrichtung: Die Oberfräse wird beim handgeführten Arbeiten grundsätzlich gegen die Umlaufrichtung des Fräsers bewegt, damit sie kontrollierbar bleibt.
Wer noch eine geeignete Maschine sucht, kann in unserem Vergleich der Oberfräsen für Anfänger Modelle und Ausstattungen gegenüberstellen. Für den Einstieg sind eine gut erreichbare Tiefeneinstellung, sichere Führung und passende Spannzangen wichtiger als möglichst viele Funktionen.
Vor dem ersten Einschalten
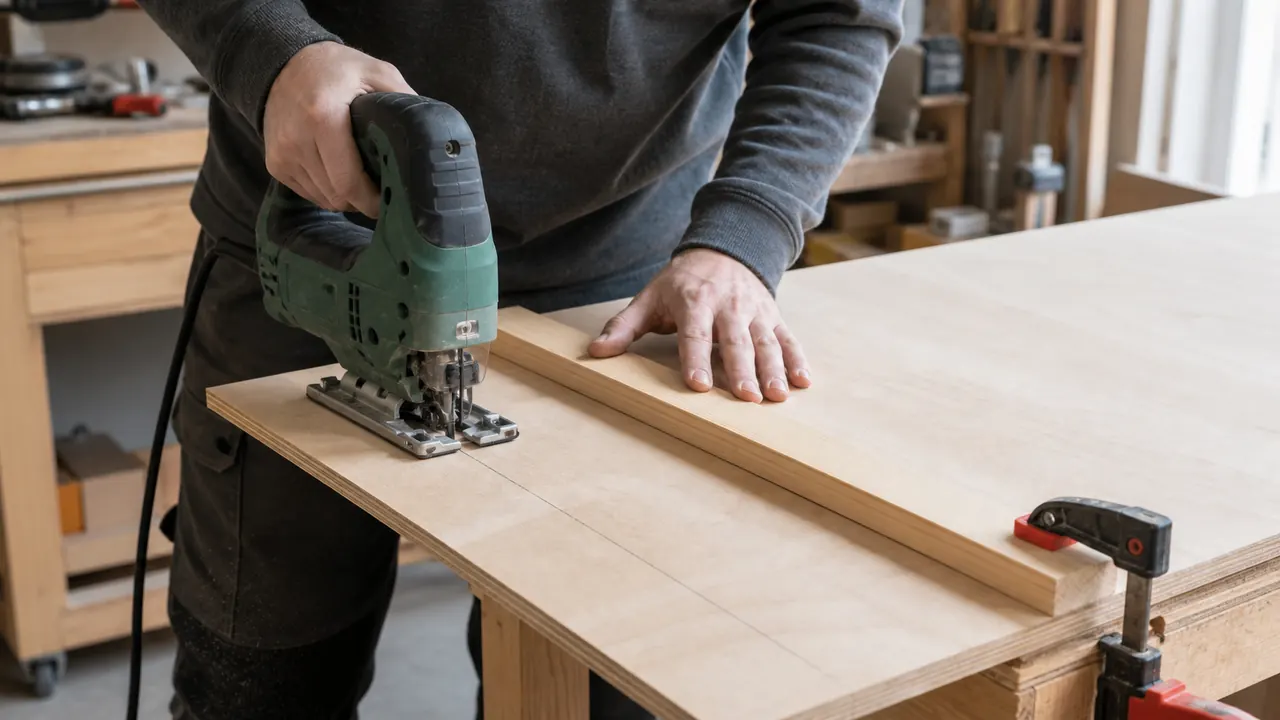
Die Arbeit beginnt mit dem Werkstück, nicht mit der Drehzahl. Das Material wird flach und rutschfest aufgelegt. Klemmen oder Anschläge dürfen weder den Fräserweg noch die Grundplatte behindern. Bei einer langen Nut wird eine gerade Leiste so befestigt, dass sie als stabiler Hilfsanschlag dient. Eine lose aufgelegte Führung kann sich verschieben und den Fräser in das Werkstück ziehen.
- Werkstück und Hilfsanschlag festspannen.
- Fräser auf Schäden, saubere Schneiden und passende Aufnahme prüfen.
- Spannzange, Schaftdurchmesser und Einstecktiefe nach Anleitung kontrollieren.
- Frästiefe zunächst gering einstellen und an einem Reststück prüfen.
- Spanschutz, Absaugung und persönliche Schutzausrüstung vorbereiten.
Fräser einsetzen und Frästiefe einstellen
Vor dem Einsetzen wird die Maschine vom Strom getrennt beziehungsweise der Akku entfernt. Der Fräser wird sauber in die Spannzange gesteckt und mit der vorgesehenen Spannmutter festgezogen. Die Schneiden dürfen nicht an der Spannzange anliegen. Der Schaft muss ausreichend tief sitzen, ohne dass der Fräser bis zum mechanischen Anschlag gedrückt wird. Die genaue Mindesttiefe richtet sich nach Maschine und Fräser.
Die Frästiefe wird zuerst an einem Reststück eingestellt. Bei einer Nut oder einem Falz wird nicht sofort die komplette Tiefe in einem Durchgang erreicht, wenn das Material stark abgetragen werden muss. Mehrere flachere Zustellungen reduzieren die Belastung und geben mehr Kontrolle über Ausrisse und Maßhaltigkeit. Nach jeder Änderung wird die Arretierung geprüft.
Der Probeschnitt erspart Korrekturen
Ein Reststück aus demselben Material zeigt, wie der Fräser auf Faserrichtung, Beschichtung und Tiefe reagiert. Dabei werden nicht nur Maß und Form kontrolliert. Auch die Führung, der Vorschub und die Position der Anschläge lassen sich testen. Wenn die Kante ausreißt oder der Fräser stark vibriert, wird die Ursache vor dem eigentlichen Werkstück gesucht.
| Beobachtung am Probeschnitt | Mögliche Ursache | Erste Korrektur |
|---|---|---|
| Nut ist zu tief oder zu flach | Tiefenanschlag oder Arretierung nicht korrekt eingestellt | Erneut messen und in kleiner Zustellung nacharbeiten. |
| Kante ist ausgefranst | Faserrichtung, stumpfer Fräser oder zu großer Vorschub | Fräser prüfen, Vorschub beruhigen und Opferholz verwenden. |
| Maschine zieht zur Seite | Falsche Fräsrichtung oder Führung nicht stabil | Gegenlauf und Anschlag kontrollieren. |
| Oberfläche wird dunkel | Zu lange an einer Stelle oder stumpfe Schneide | Vorschub anpassen und Fräserzustand prüfen. |
Gegenlauf sicher beherrschen
Beim Gegenlauffräsen wird die Maschine gegen die Umlaufrichtung des Fräsers geführt. Dadurch drückt die Schnittkraft die Oberfräse kontrollierbarer an die Führung. Beim Gleichlauffräsen kann die Maschine durch die Schnittkraft in die Vorschubrichtung gezogen werden. Das kann besonders bei größeren Spandicken zu einem Kontrollverlust führen und wird bei handgeführten Arbeiten vermieden.
Die richtige Richtung hängt davon ab, an welcher Werkstückkante gearbeitet wird. Bei einer Außenkante wird nicht einfach immer nach rechts oder links geschoben. Man betrachtet die Fräserdrehung von oben und führt die Maschine so, dass die Schneide in den Werkstoff hineinschneidet und die Grundplatte an der Führung bleibt. Vor dem Start kann die Bewegungsrichtung am ausgeschalteten Gerät mit einem Bleistift auf dem Werkstück markiert werden.
Einfaches Eintauchen in die Fläche
Für eine Nut, die nicht an einer Kante beginnt, wird die Oberfräse auf dem Werkstück aufgesetzt und erst dann eingeschaltet. Der Fräser wird kontrolliert auf die eingestellte Tiefe abgesenkt. Die Grundplatte bleibt vollständig auf der Fläche, und beide Hände halten die Maschine an den vorgesehenen Griffen. Nach dem Fräsen wird der Fräser wieder in die obere Position zurückgeführt, bevor das Gerät ausgeschaltet und abgesetzt wird.
Ein Tauchschnitt wird nicht mit einem seitlich schräg angesetzten Fräser begonnen. Die Eintauchbewegung erfolgt langsam und kontrolliert. Bei tiefen Nuten wird die Endtiefe in mehreren Stufen erreicht. Das ist besonders wichtig bei harten Holzarten, breiten Fräsern und langen Schnittstrecken, weil die Belastung dann spürbar steigt.
Führen mit Anschlag, Schablone und Kugellager
Parallelanschlag
Der Parallelanschlag hält einen festen Abstand zur Werkstückkante. Er eignet sich für gerade Nuten, Falze und parallele Fräsungen. Der seitliche Druck bleibt gleichmäßig, damit die Maschine nicht vom Anschlag wegkippt. Bei langen Werkstücken wird der Anschlag an mehreren Stellen geprüft, bevor gefräst wird.
Hilfsanschlag
Eine gerade Leiste kann als Hilfsanschlag dienen, wenn der originale Anschlag nicht weit genug reicht. Sie wird mit Schraubzwingen befestigt und so positioniert, dass die Gleitplatte ausreichend Fläche hat. Die Leiste muss gerade und stabil sein. Schon eine kleine Bewegung verändert den Abstand der Nut über die gesamte Länge.
Kopierhülse und Schablone
Bei einer Kopierhülse folgt die Oberfräse einer Schablone. Der Fräser muss kleiner als die Innenöffnung der Hülse sein, damit er die Schablone nicht berührt. Der Abstand zwischen Hülse und Schneide verändert die Form, weshalb der Probeschnitt auch die Schablonengeometrie prüfen muss. Die Schablone wird fest auf dem Werkstück fixiert.
Kugellager am Fräser
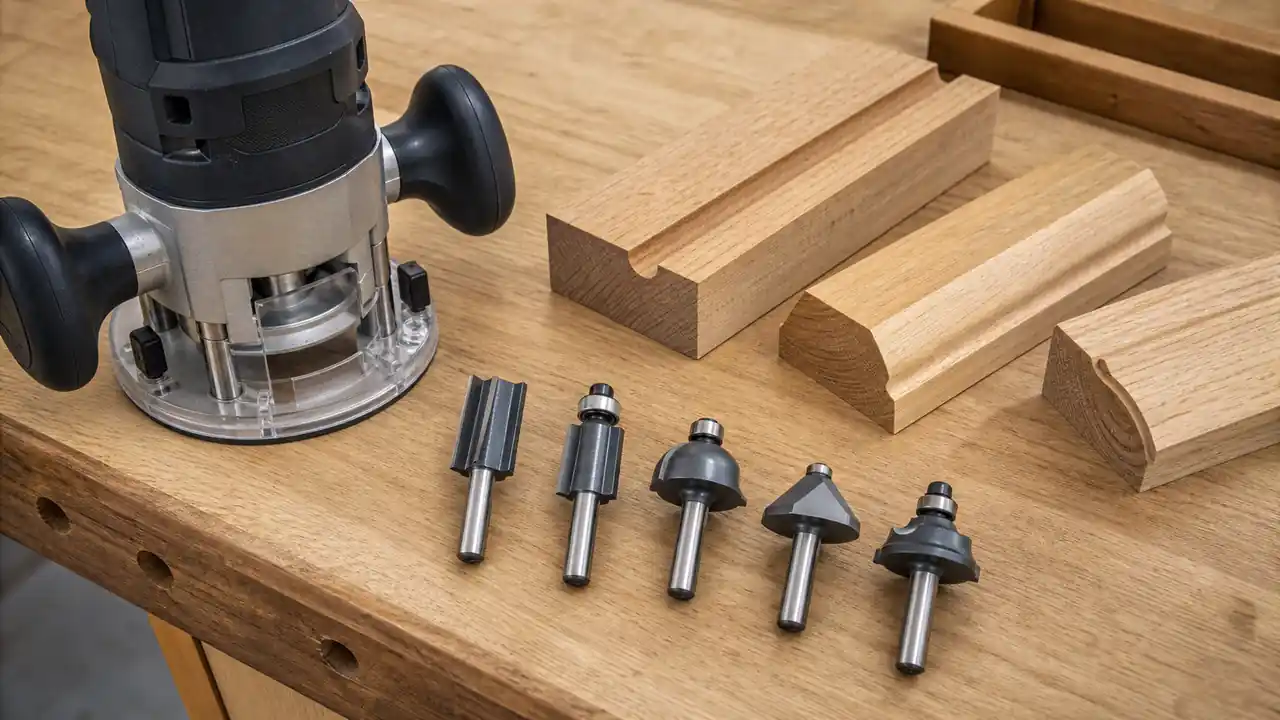
Ein Fräser mit Führungszapfen oder Kugellager kann an einer Außenkante entlanggeführt werden. Das Lager muss frei laufen und sauber anliegen. Zu starker seitlicher Druck beschädigt die Kante oder lässt die Maschine kippen. Auch mit Lager bleibt eine winkelgerechte Auflage der Grundplatte wichtig.
Frästiefe in mehreren Durchgängen
Mehrere Durchgänge sind nicht nur für tiefe Nuten sinnvoll. Sie erleichtern auch das Arbeiten an harten Hölzern, großen Fräsern und langen Kanten. Der erste Durchgang nimmt nur einen Teil des Materials ab. Danach werden Späne entfernt, die Frästiefe kontrolliert und die nächste Zustellung eingestellt. Wenn sich die Drehzahl stark verändert oder der Fräser sichtbar brennt, ist der Vorschub zu langsam, die Tiefe zu groß oder die Schneide nicht mehr scharf genug.
Beim Fräsen von Massivholz muss die Faserrichtung berücksichtigt werden. An einer austretenden Faser kann die Kante ausbrechen. Ein Opferholz, ein kleiner Gegenlaufabschnitt oder eine andere Reihenfolge der Kantenbearbeitung kann das Risiko reduzieren. Die Maschine wird dabei niemals durch eine unsichere Richtung erzwingen.
Staub und Sicherheit während der Arbeit
Die Absaugung hält Grundplatte und Werkstück besser sichtbar und reduziert Späne im Führungsbereich. Trotzdem werden Schutzbrille und Gehörschutz verwendet. Lange Haare, lose Kleidung und Schmuck bleiben außerhalb des rotierenden Fräsers. Das Werkstück wird nicht mit der freien Hand nahe an der Fräslinie festgehalten. Vor jedem Fräserwechsel wird die Maschine sicher getrennt.
Material, Faserrichtung und saubere Kanten
Massivholz, MDF, Multiplex und beschichtete Platten reagieren unterschiedlich auf den Fräser. Bei langfaserigem Holz kann die Austrittsseite ausreißen, wenn die Schneide gegen die Faser aus dem Werkstück herausarbeitet. Die letzte Kante sollte deshalb besonders geprüft werden. Ein Opferholz an der Austrittsseite, mehrere flachere Durchgänge und ein scharfer Fräser können das Ergebnis verbessern.
Bei beschichteten Platten wird die sichtbare Seite möglichst so bearbeitet, dass die Schneide nicht unkontrolliert in die Beschichtung einhakt. Vor dem eigentlichen Werkstück wird die Kombination aus Fräser, Drehzahl und Vorschub an einem Reststück getestet. Dunkle Stellen, starke Vibrationen oder ausgefranste Kanten sind Hinweise, dass der Arbeitsablauf angepasst werden muss.
Was ein sauberes Finish zusätzlich verbessert
- Die Fräserkante wird nach jedem größeren Projekt auf Harz, Kleber und Beschädigungen geprüft.
- Die Grundplatte bleibt sauber, damit sie ohne Ruckeln über das Werkstück gleitet.
- Der Vorschub bleibt gleichmäßig, statt die Maschine an einer Stelle zu stoppen.
- Bei sichtbaren Kanten wird der letzte Durchgang besonders vorsichtig und mit stabiler Führung ausgeführt.
- Nach dem Fräsen wird die Kante nicht sofort mit grobem Schleifpapier verändert, wenn eigentlich die Frästiefe falsch war.
Fehler erkennen, bevor das Werkstück verloren ist
Ein unruhiger Lauf, ein deutlicher Drehzahlabfall oder ein verbrannter Geruch sind keine normalen Zeichen für „mehr Leistung“. Der Vorgang wird beendet, der Fräser vollständig zum Stillstand gebracht und die Ursache gesucht. Möglich sind eine zu große Zustellung, ein stumpfer Fräser, ein zu langsamer Vorschub oder eine ungeeignete Drehzahleinstellung. Auch eine lose Spannzange oder eine verschmutzte Grundplatte kann Vibrationen verursachen.
| Problem | Was häufig dahintersteckt | Was geprüft wird |
|---|---|---|
| Fräser zieht die Maschine weg | Falsche Vorschubrichtung oder lose Führung | Gegenlauf, Anschlag und Werkstückfixierung |
| Kante franst stark aus | Faserrichtung, stumpfe Schneide oder zu großer Span | Probeschnitt, Fräserzustand und Zustellung |
| Holz wird dunkel | Zu langsamer Vorschub, stumpfer Fräser oder zu hohe lokale Reibung | Schärfe, Drehzahl und gleichmäßige Bewegung |
| Nut verläuft | Anschlag verschoben oder Grundplatte nicht sauber geführt | Zwingen, Hilfsleiste und seitlichen Druck |
Nach dem Fräsen
Nach dem letzten Durchgang wird die Oberfräse in die obere Position zurückgeführt und ausgeschaltet. Erst wenn der Fräser vollständig stillsteht, darf das Gerät abgesetzt oder die Führung gelöst werden. Späne werden entfernt, bevor Maß und Oberfläche kontrolliert werden. Kleine Ausrisse werden nicht sofort mit grobem Schleifpapier überdeckt, wenn die Ursache eine falsche Fräsrichtung oder eine zu große Zustellung war.
Häufige Fragen zur Oberfräse
In welche Richtung muss man mit der Oberfräse fräsen?
Bei handgeführten Arbeiten wird grundsätzlich im Gegenlauf zur Drehung des Fräsers geführt. Die konkrete Bewegungsrichtung hängt von der bearbeiteten Kante und der Blickrichtung auf das Werkstück ab. Der entscheidende Test ist, ob die Schnittkraft die Maschine an die Führung drückt oder sie aus der Hand ziehen könnte.
Wie tief sollte man mit einem Fräser in einem Durchgang arbeiten?
Das hängt von Material, Fräserdurchmesser, Schneidenlänge und Maschine ab. Bei tiefen Nuten oder hartem Holz sind mehrere flachere Zustellungen meist kontrollierbarer. Die Betriebsanleitung und die Angaben des Fräsers haben Vorrang vor einer pauschalen Tiefenangabe.
Warum brennt Holz beim Fräsen an?
Anbrennen kann entstehen, wenn der Fräser zu lange an einer Stelle bleibt, die Schneide stumpf ist oder der Vorschub nicht zur Drehzahl passt. Auch ein zu großer Span und eine ungünstige Faserrichtung können die Wärme erhöhen. Fräserzustand, Tiefe und Vorschub werden geprüft, bevor weitergearbeitet wird.
Kann man ohne Anschlag fräsen?
Freihandfräsen ist nur bei Aufgaben sinnvoll, bei denen eine kontrollierte Führung über Kugellager, Schablone oder die Werkstückform vorhanden ist. Für gerade Nuten und parallele Falze ist ein Anschlag deutlich sicherer und genauer. Ohne Führung steigt das Risiko, dass die Maschine aus der Linie läuft.
Fazit: Erst führen, dann fräsen
Eine Oberfräse wird sicher und präzise, wenn Fräser, Tiefe, Anschlag, Material und Vorschub zusammenpassen. Der Arbeitsablauf beginnt mit dem fixierten Werkstück und einem Probeschnitt, führt über die richtige Eintauchtiefe und Gegenlaufrichtung und endet erst, wenn der Fräser wieder oben steht und vollständig ausläuft. Mehrere flache Durchgänge und eine stabile Führung sind bei anspruchsvolleren Formen meist besser als ein tiefer, unkontrollierter Schnitt.
Leave a Reply